

TL;ดร
เม็ดมีดเกลียวล็อคกุญแจ (มักเรียกว่า Keensert หรือ Keysert) เสริมความแข็งแรงให้กับเกลียวฐานที่เสียหายหรืออ่อน- เช่น อะลูมิเนียมหรือเหล็กกล้าคาร์บอนต่ำ- การติดตั้งเกี่ยวข้องกับการเจาะ การคว้านเคาน์เตอร์ การต๊าป การใส่ด้วยแรงบิดที่ควบคุม และกุญแจล็อคแบบกลไก การควบคุมรูปทรงที่ถูกต้อง (ต๊าปคลาส H3, ความทนทานต่อความลึก ±0.2 มม.) และการวางหลัก (พลังงานกระแทก 0.5–1.5 J) มีความสำคัญอย่างยิ่งในการรับน้ำหนักบรรทุกเต็มที่โดยไม่มีการบิดเบือนของเกลียว
ข้อมูลอ้างอิงการติดตั้งด่วน (จุดควบคุมทางวิศวกรรม)
| เวที | พารามิเตอร์ที่สำคัญ | ค่าทั่วไป/ข้อกำหนด |
|---|---|---|
| เจาะเคาน์เตอร์ | มุม | 90 องศา ± 0.5 องศา |
| แตะชั้นเรียน | ความอดทนของด้าย | เกลียวภายใน H3 |
| แตะความเร็วการเจาะ | อลูมิเนียม | 15–25 รอบต่อนาที |
| แตะความเร็วการเจาะ | เหล็ก | 8–12 รอบต่อนาที |
| ความลึกในการติดตั้ง | ด้านล่างพื้นผิว | 0.25–0.76 มม |
| แรงบิดพรีโหลด (M6) | ใส่แรงบิดในการขับเคลื่อน | 2–3 N·m |
| พลังงานปักหลักที่สำคัญ | ผลกระทบต่อการโจมตี | 0.5–1.5 J |
| การเสียรูปที่สำคัญ | การลดความสูงขั้นสุดท้าย | ~ 1/3 ความสูงของคีย์ |
มาตรฐานที่อ้างอิงในการผลิตจริง: ISO 965 (ความทนทานต่อเกลียว), ASME B1.1 (ระบบเธรด UN/เมตริก), IFI-124 / IFI-128 (บริบทเรขาคณิตของการแทรกคีย์ล็อค), MS51830 (แนวทางปฏิบัติในอินเทอร์เฟซการติดตั้ง)
1. กุญแจคืออะไร-เม็ดมีดล็อคมีประโยชน์จริงในการซ่อมโลหะ
เม็ดมีดสำหรับล็อค-ไม่ใช่ขดลวดแบบเสียดทาน- เป็นปลอกเชิงกลที่แข็งแกร่งพร้อมเกลียวภายนอกพร้อมกุญแจล็อคที่เปลี่ยนรูปเป็นวัสดุหลัก
บนอะลูมิเนียม 6061-T6 หรือตัวเรือนแบบหล่อ เรามักจะเห็น:
- แรงดึง-เพิ่มขึ้นจาก ~2–3 kN (รูต๊าปเปลือย)
- ถึง 6–10 kN หลังจากติดตั้งเม็ดมีดอย่างเหมาะสม
แต่เฉพาะในกรณีที่ควบคุมรูปทรงของรูเท่านั้น หากก๊อกน้ำหลุดออกไป 0.1–0.2 มม. เม็ดมีดจะรู้สึก "แน่น" ระหว่างการติดตั้ง จากนั้นจึงผ่อนคลายเมื่อรับน้ำหนัก นั่นเป็นความล้มเหลวในสนามแบบคลาสสิกที่เราพบเห็นในฉากยึดแบตเตอรี่ EV
2. ก่อนที่คุณจะเริ่ม: การตรวจสอบเครื่องมือและวัสดุ
เครื่องมือที่จำเป็น (เกรดการผลิต- ไม่ใช่สมมติฐานของเวิร์คช็อป)
- ต๊าปสไตล์ H3- คลาส STI (จับคู่เพื่อแทรกระบบเกลียวภายนอก)
- ดอกเจาะขั้นบันไดพร้อมตัวตั้งระยะลึก
- GO/NO-เกจปลั๊กเกลียว GO (การควบคุมแบทช์ที่ปรับเทียบแล้ว)
- ตัวขับแรงบิด (แนะนำให้ใช้ความละเอียด 0.1 N·m)
- หมัดปักหลักทองแดงหรือทองเหลือง (HRB 65–80)
- สารหล่อลื่นส่วนประกอบที่ใช้ MoS₂-
สภาพวัสดุฐาน
เราแนะนำให้ติดตั้งเมื่อ:
- ความแข็งของอลูมิเนียม มากกว่าหรือเท่ากับ HRB 70 (หรือสภาพโลหะผสมที่เทียบเท่า)
- ความหนาของผนังขั้นต่ำ มากกว่าหรือเท่ากับ 1.5 × เส้นผ่านศูนย์กลางภายนอกของเม็ดมีด
- Hole cleanliness: no chips >เหลือ 0.1 มม. หลังจากแตะ
ในการผลิต ประมาณ 30% ของข้อร้องเรียน "เม็ดมีดขัดข้อง" มีสาเหตุมาจากการกักเก็บเศษ ไม่ใช่ดีไซน์เม็ดมีด
3. ขั้นตอน-โดย-ขั้นตอนการติดตั้ง (วิธีการควบคุม)
ขั้นตอนที่ 1 - การเจาะ + ดอกเคาเตอร์ซิงค์ (ขั้นตอนการตัดเฉือนแบบรวม)

- เจาะรูเพื่อใส่ข้อมูลจำเพาะ (ต่อแค็ตตาล็อก / ขนาด STI)
- ดอกเคาเตอร์ซิงค์ทันทีหลังการเจาะ ไม่มีการ-จับยึดใหม่
- มุมเคาเตอร์ซิงค์: 90 องศา ± 0.5 องศา
- การควบคุมความลึกของเบาะ: ความสูงของเม็ดมีด + 0.2 มม
- เก็บการดำเนินการทั้งสองไว้ในการตั้งค่าเดียวเพื่อหลีกเลี่ยงการวางแนวที่ไม่ตรง
บันทึก:การเจาะแยกและการเคาเตอร์ซิงค์มักทำให้เกิดข้อผิดพลาดโคแอกเซียล (ประมาณ 0.1 มม.) ซึ่งนำไปสู่การเอียงของเม็ดมีดและการโหลดเกลียวที่ไม่สม่ำเสมอในการให้บริการ
ขั้นตอนที่ 2 - การต๊าปอย่างแม่นยำ
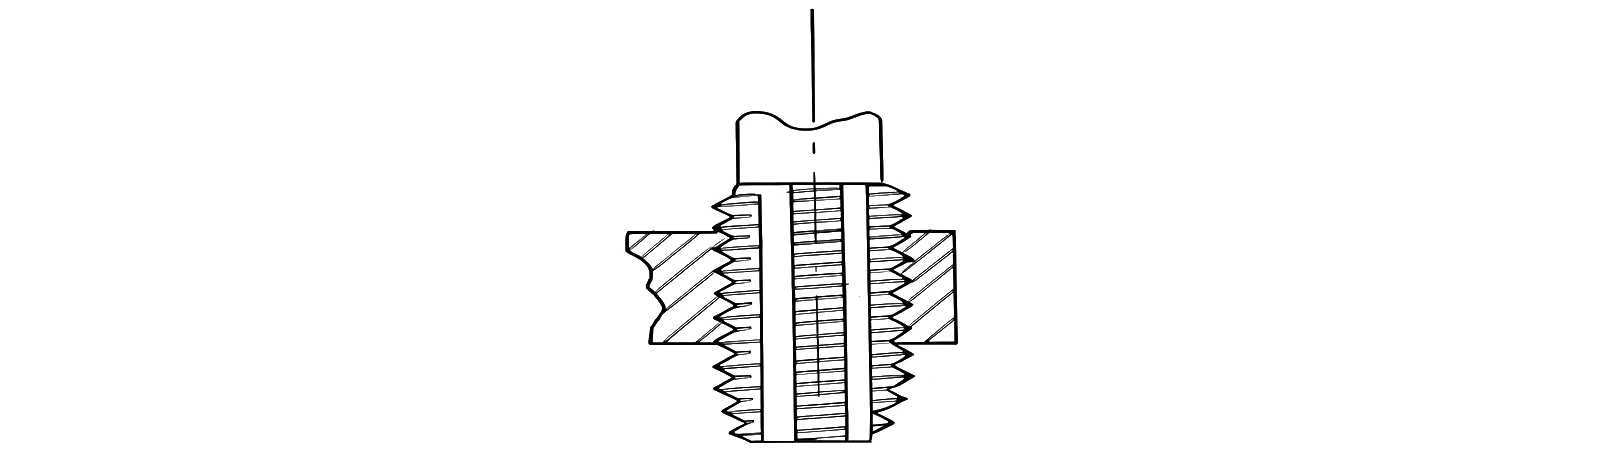
- แตะคลาส: H3
- รูตัน: ต๊าปร่องเกลียว
- รูทะลุ: ต๊าปร่องตรง
- อัตราการป้อน:
เหล็ก: 8–12 รอบต่อนาที
อะลูมิเนียม: 15–25 รอบต่อนาที
- การล้างชิป: ทุกๆ 1–1.5 เทิร์น
ต๊าปสึกใน 6061 สามารถเพิ่มแรงบิดในการแทรกได้ ~40% เราได้วัดสิ่งนี้ซ้ำแล้วซ้ำอีกในสายการผลิต
ขั้นตอนที่ 3 - ใส่การขับรถ (ก่อน-ระยะล็อค)

- ใช้เม็ดมีดบนแกนยึดการติดตั้ง
- แรงบิดขับ (อ้างอิง M6): 2–3 N·m
- ความทนทานต่อการจัดตำแหน่ง: น้อยกว่าหรือเท่ากับค่าเบี่ยงเบนโคแอกเซียล 0.05 มม
แทรกตำแหน่งบนสุด:
- ต่ำกว่าพื้นผิว 0.25–0.76 มม
อย่าใช้เครื่องมือกระแทกโดยตรงที่นี่ หากคุณทำเช่นนั้น การกะเทาะของด้ายจะเริ่มตั้งแต่ 2-3 รอบแรกและไม่สามารถฟื้นตัวได้เต็มที่
ขั้นตอนที่ 4 - การล็อคกุญแจ (การยึดแบบกลไก)

นี่คือกลไกความแข็งแกร่งที่แท้จริง
- เครื่องมือ: หมัดทองแดง (HRB 65–80)
- วิธีการ: การปักหลักเส้นรอบวง 3 จุด (ระยะห่าง 120 องศา)
- พลังงานกระแทก: 0.5–1.5 J ต่อการโจมตีหนึ่งครั้ง
- เป้าหมายการเปลี่ยนรูปคีย์: ความสูงของคีย์ ~1/3
หากปุ่มอยู่ภายใต้-การบิดเบี้ยว เม็ดมีดจะหมุนภายใต้ภาระแบบวน หาก-ผิดรูปไป ผนังอลูมิเนียมจะบาง-แตก มีหน้าต่างแคบอยู่ที่นี่
4. พฤติกรรมแรงบิดและการประกอบ (สิ่งสำคัญจริงๆ)
เมื่อติดตั้งแล้ว ประสิทธิภาพของแรงบิดจะขึ้นอยู่กับวัสดุฐานมากกว่าตัวเม็ดมีด
พฤติกรรมที่สังเกตโดยทั่วไป:
| วัสดุ | การปรับปรุงการยึดด้าย |
|---|---|
| อะลูมิเนียม 6061-T6 | +200–300% |
| อะลูมิเนียมหล่อ (A356) | +150–250% |
| เหล็กอ่อน | +80–120% |
เราทำการทดสอบแบบวนรอบ (1,000 รอบ, โหลด 0.2–0.8× ที่ระบุ) โดยที่เม็ดมีดที่มีการขันอย่างถูกต้องไม่พบการคลายตัวที่วัดได้ การปักหลักคีย์ที่ไม่เหมาะสมแสดงให้เห็นว่าแรงบิดลดลงหลังจากผ่านไปประมาณ 200 รอบ
5. โหมดความล้มเหลวทั่วไปที่เราเห็นในการผลิต
1. ดอกสว่านแทปขนาดใหญ่
เม็ดมีดให้ความรู้สึกหลวม จากนั้นจึงหมุนตามน้ำหนักบรรทุก
2. เคาเตอร์บอร์ที่มีความลึกต่ำกว่า-
เม็ดมีดอยู่ในตำแหน่งที่น่าภาคภูมิใจ โดยสลักเกลียวจะอยู่ด้านล่างสุดก่อนโหลดแบบแคลมป์
3. การปนเปื้อนของชิป
เกลียวให้ความรู้สึก "หยาบ" แรงบิดพุ่งขึ้น 30–60%
4. การปักหลักคีย์ที่ไม่เหมาะสม
ทั้ง:
- ไม่มีการเสียรูป → ความล้มเหลวในการหมุน
- การเสียรูปเกิน- → การแตกร้าวของวัสดุฐาน
5. Misalignment (>0.05 มม.)
สร้างการรับน้ำหนักด้านข้างที่ไม่สม่ำเสมอ ทำให้เกิดการแตกร้าวจากความเมื่อยล้าเร็วในตัวเรือนอะลูมิเนียม
6. วิธีการติดตั้งฉุกเฉิน (สถานการณ์การซ่อมแซมภาคสนาม)
เมื่อไม่มีเครื่องมือเฉพาะ:
- ปลอกไกด์เครื่องจักร: ID=เม็ดมีด OD + 0.02 มม
- ใช้น็อตหกเหลี่ยมเป็นที่จับไดรฟ์แบบแมนนวล
- สำหรับการเดิมพันที่สำคัญ:
หมัดแบน 15 องศา
การกดเส้นรอบวง 3 ขั้นตอน
ค่าเผื่อความสูงของคีย์ขั้นสุดท้าย: ความแปรผันรอบๆ เส้นรอบวงน้อยกว่าหรือเท่ากับ 0.1 มม
สิ่งนี้ไม่ได้รับการอนุมัติด้านการบินและอวกาศ- แต่ใช้งานได้ในสภาพแวดล้อมการบำรุงรักษาซึ่งการหยุดทำงานมีความสำคัญมากกว่าการรับรอง


